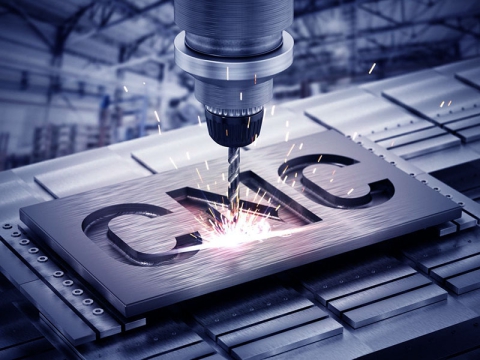
കൊത്തുപണികൾക്കും മുറിക്കലിനും സാധാരണ റൂട്ടർ ബിറ്റുകൾ ഉപയോഗിക്കുന്നു സിഎൻസി റൂട്ടറുകൾ, ചില പ്രത്യേക റൂട്ടർ ബിറ്റുകൾ സിഎൻസി മില്ലിംഗ് മെഷീനുകളിൽ ലോഹ അച്ചുകൾ മില്ലുചെയ്യാൻ ഉപയോഗിക്കാം, സിഎൻസി ഡ്രില്ലിംഗ് മെഷീനുകളിൽ ദ്വാരങ്ങൾ തുരത്താം, സിഎൻസി മെഷീനിംഗ് സെന്ററുകളിൽ ഓട്ടോമാറ്റിക് ടൂൾ ചേഞ്ചർ ഉപയോഗിച്ച് മരവും ലോഹവും മുറിക്കാൻ ഉപയോഗിക്കാം, എന്നാൽ സിഎൻസി ലാത്തുകൾക്ക് ടേണിംഗ് ടൂളുകൾക്ക് പകരം സ്റ്റാൻഡേർഡ് റൂട്ടർ ബിറ്റുകൾ ഉപയോഗിക്കാൻ കഴിയില്ല.
റൂട്ടർ ബിറ്റുകൾ
ഒരു റൂട്ടർ ബിറ്റ് എന്താണ്?
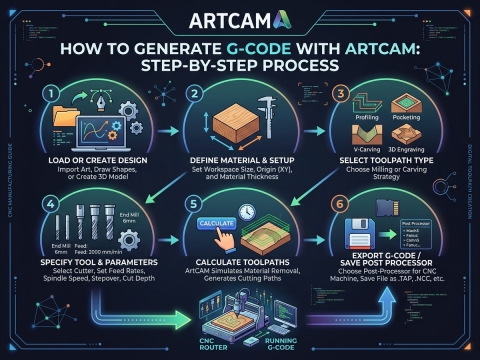
ഫ്ലാറ്റ് കാർവിംഗ്, റിലീഫ് കാർവിംഗ്, കട്ടിംഗ്, ഗ്രൂവിംഗ്, ഡ്രില്ലിംഗ് എന്നിവയ്ക്കായി ഉപയോഗിക്കുന്ന ഒരു ഉപകരണമാണ് റൂട്ടർ ബിറ്റ്. ടൂൾ ഹോൾഡറിനൊപ്പം ഇത് സിഎൻസി റൂട്ടർ സ്പിൻഡിൽ ഉറപ്പിച്ചിരിക്കുന്നു, കൂടാതെ സിഎൻസി കൺട്രോളർ നൽകുന്ന ജി-കോഡ് കമാൻഡ് അനുസരിച്ച് ടൂൾ പാത്തിലൂടെ നീങ്ങുന്നു, കൂടാതെ അടിവസ്ത്രം പാറ്റേണുകൾ ഉപയോഗിച്ച് കൊത്തിയെടുക്കുകയോ ആകൃതിയിൽ മുറിക്കുകയോ ചെയ്യും.
സിഎൻസി റൂട്ടറിന്റെ കട്ടിംഗ് വേഗത വളരെ പ്രധാനമാണ്, അതേസമയം റൂട്ടർ ബിറ്റ് നിർമ്മാതാവും മോഡലും മെഷീനിംഗ് ഗുണനിലവാരത്തെയും കാര്യക്ഷമതയെയും ബാധിക്കുന്നു. നിങ്ങൾക്ക് അനുയോജ്യമായ റൂട്ടർ ബിറ്റുകൾ എങ്ങനെ തിരഞ്ഞെടുക്കാം സിഎൻസി മെഷീൻ?
എത്ര തരം റൂട്ടർ ബിറ്റുകൾ ഉണ്ട്?
നിലവിൽ, വിപണിയിലെ ഏറ്റവും സാധാരണമായ സ്റ്റാൻഡേർഡ് റൂട്ടർ ബിറ്റുകളിൽ സ്ട്രെയിറ്റ് കട്ടിംഗ് ബിറ്റുകൾ, റാബറ്റിംഗ് ബിറ്റുകൾ, വി-ഗ്രൂവ് കട്ടിംഗ് ബിറ്റുകൾ, ഫ്ലഷ് ട്രിമ്മിംഗ് ബിറ്റുകൾ, കോർ കട്ടിംഗ് ബോക്സ് ബിറ്റുകൾ, എഡ്ജ് കട്ടിംഗ് ബിറ്റുകൾ, കോവ് കട്ടിംഗ് ബിറ്റുകൾ, റൗണ്ടിംഗ്-ഓവർ ബിറ്റുകൾ, ചേംഫർ കട്ടിംഗ് ബിറ്റുകൾ, സ്പെഷ്യലിസ്റ്റ് റൂട്ടർ ബിറ്റുകൾ എന്നിവ ഉൾപ്പെടുന്നു.
ഒരു ടൂൾ പാത്ത് നിർമ്മിക്കുമ്പോൾ നേരിടേണ്ട ഒരു പ്രശ്നം റൂട്ടർ ബിറ്റിന്റെ തിരഞ്ഞെടുപ്പാണ്. ഉപകരണത്തിന്റെ എഡ്ജ് ആംഗിളും എഡ്ജ് വീതിയും മെഷീനിംഗ് കൃത്യതയിലും വേഗതയിലും വലിയ സ്വാധീനം ചെലുത്തുന്നു. ഉപകരണത്തിന്റെ എഡ്ജ് ആംഗിളും എഡ്ജ് വീതിയും വലുതാണെങ്കിൽ, കട്ടിംഗ് വേഗത വേഗത്തിലായിരിക്കും, പക്ഷേ തത്ഫലമായുണ്ടാകുന്ന ഗ്രാഫിക്സ് മികച്ചതായിരിക്കില്ല. ഉപകരണത്തിന്റെ ബ്ലേഡ് ആംഗിളും ബ്ലേഡ് വീതിയും ചെറുതാണെങ്കിൽ, കട്ടിംഗ് വേഗത മന്ദഗതിയിലായിരിക്കും, പക്ഷേ ഗ്രാഫിക്സ് വളരെ മികച്ചതായിരിക്കും, കൂടാതെ ഉപകരണത്തിന്റെ ഈട് താരതമ്യേന മോശമായിരിക്കും. അതിനാൽ, പാത്ത് കഴിയുന്നത്ര മനസ്സിലാക്കുകയും ഏറ്റവും അനുയോജ്യമായ ഉപകരണം തിരഞ്ഞെടുക്കുകയും വേണം. യഥാർത്ഥ പ്രവർത്തനത്തിൽ, മെഷീനിംഗ് ഗുണനിലവാരവും കാര്യക്ഷമതയും തമ്മിലുള്ള ബന്ധം പൂർണ്ണമായി പരിഗണിക്കണം, കൂടാതെ റഫ് റൂട്ടർ ബിറ്റ്, ഫൈൻ റൂട്ടർ ബിറ്റ്, തുടങ്ങിയ രീതികൾ 3D റൂട്ടർ ബിറ്റ് വഴക്കമുള്ള രീതിയിൽ പ്രയോഗിക്കണം. സൂക്ഷ്മമായ മെഷീനിംഗിനായി ചെറിയ ഉപകരണങ്ങൾ ഉപയോഗിക്കണം, കൂടാതെ ഉപകരണങ്ങളുടെ ഓവർലാപ്പ് അനുപാതം ക്രമീകരിക്കുന്നതും പ്രധാനമാണ്. അതിനാൽ, യഥാർത്ഥ കട്ടിംഗ് പ്രക്രിയയിൽ ഉപകരണത്തിന്റെ കൃത്യമായ ഉപയോഗമാണ് വിജയത്തിലേക്കുള്ള താക്കോൽ.
ഒരു സിഎൻസി മെഷീനിൽ റൂട്ടർ ബിറ്റുകൾ എങ്ങനെ ഉപയോഗിക്കാം?
വ്യത്യസ്ത മെറ്റീരിയലുകൾ വ്യത്യസ്ത ഉപകരണങ്ങൾ ഉപയോഗിക്കുന്നു. നിർദ്ദിഷ്ട മെറ്റീരിയലുകൾക്ക് നിങ്ങൾ ഏതൊക്കെ തരം റൂട്ടർ ബിറ്റുകൾ ഉപയോഗിക്കണമെന്ന് ഞാൻ ഇവിടെ നിങ്ങൾക്ക് പരിചയപ്പെടുത്താം:
• അക്രിലിക് കട്ടിംഗിന് പുകയില്ലാത്തതും രുചിയില്ലാത്തതുമായ പ്രോസസ്സിംഗ്, ഉയർന്ന വേഗത, ഉയർന്ന കാര്യക്ഷമത, സ്റ്റിക്കി ചിപ്സ് ഇല്ല, യഥാർത്ഥത്തിൽ പരിസ്ഥിതി സൗഹൃദം എന്നിവയാൽ സവിശേഷതയുള്ള ഒരു ഒറ്റ-അറ്റമുള്ള സ്പൈറൽ റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു. മിനുസമാർന്ന പ്രതലവും കട്ടിംഗ് എഡ്ജും ഉള്ളതിനാൽ അക്രിലിക് പൊട്ടിപ്പോകില്ലെന്ന് ഇതിന്റെ പ്രത്യേക നിർമ്മാണ പ്രക്രിയ ഉറപ്പാക്കുന്നു. മെഷീൻ ചെയ്ത പ്രതലത്തിന് ഒരു ഫ്രോസ്റ്റഡ് ഇഫക്റ്റ് നേടേണ്ടതുണ്ട്, കൂടാതെ ഇരട്ട-അറ്റമുള്ള 3-അറ്റമുള്ള സ്പൈറൽ ഉപകരണം ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• MDF കട്ടിംഗിന് ഇരട്ടത്തലയുള്ള വലിയ ചിപ്പ് നീക്കംചെയ്യൽ സ്പൈറൽ റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു. ഇതിന് 2 ഉയർന്ന ശേഷിയുള്ള ചിപ്പ് നീക്കംചെയ്യൽ ഗ്രൂവുകളും ഇരട്ടത്തലയുള്ള രൂപകൽപ്പനയും ഉണ്ട്. നല്ല ടൂൾ ബാലൻസ്, കറുപ്പിക്കരുത്, ക്യാപ് സ്മോക്ക് ഇല്ല, മീഡിയം, ഹൈ ഡെൻസിറ്റി ബോർഡുകൾ പ്രോസസ്സ് ചെയ്യുമ്പോൾ നീണ്ട സേവന ജീവിതം.
• അലുമിനിയം ഷീറ്റ് കട്ടിംഗിന് ഒറ്റത്തണ്ടുള്ള പ്രത്യേക അലുമിനിയം മില്ലിംഗ് കട്ടർ ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു. ഉയർന്ന വേഗതയിലും ഉയർന്ന കാര്യക്ഷമതയിലും മുറിക്കുമ്പോൾ റൂട്ടർ ബിറ്റിൽ പറ്റിപ്പിടിക്കരുത്.
• കൃത്യമായ ചെറിയ റിലീഫ് കൊത്തുപണികൾക്ക് വൃത്താകൃതിയിലുള്ള അടിഭാഗമുള്ള കൊത്തുപണി റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• കോർക്ക്, എംഡിഎഫ്, വെർജിൻ വുഡ്, പിവിസി, അക്രിലിക് ലാർജ്-സ്കെയിൽ ഡീപ് റിലീഫ് കൊത്തുപണികൾക്ക് ഒറ്റ അറ്റമുള്ള ഹെലിക്കൽ ബോൾ എൻഡ് റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• മുകളിലും താഴെയുമുള്ള ബർ-ഫ്രീ കട്ടിംഗിന് സിംഗിൾ-എഡ്ജ്ഡ്, ഡബിൾ-എഡ്ജ്ഡ് അപ് ആൻഡ് ഡൗൺ റൂട്ടർ ബിറ്റുകൾ ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• ലോഹ കൊത്തുപണികൾക്ക് ഒറ്റ അറ്റങ്ങളുള്ള, ഇരട്ട അറ്റങ്ങളുള്ള നേരായ-ഗ്രൂവ്ഡ് പരന്ന-അടിത്തട്ടുള്ള റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• 3D റൂട്ടർ ബിറ്റിന് ഉയർന്ന സാന്ദ്രതയും മൂർച്ചയുള്ള അരികുമുണ്ട്, ഇത് കൃത്യതയ്ക്കായി ഉപയോഗിക്കുന്നു 3D കൊത്തുപണി.
• ഉയർന്ന സാന്ദ്രതയുള്ള ബോർഡും കട്ടിയുള്ള മരവും എഡ്ജ്-ടൂത്ത് റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• മൾട്ടി-ലെയർ ബോർഡും സ്പ്ലിന്റ് മെഷീനിംഗും ഇരട്ട അറ്റങ്ങളുള്ള നേരായ ഗ്രൂവ് റൂട്ടർ ബിറ്റ് ഉപയോഗിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
• ലോവർ കട്ടർ മുകളിലെ പ്രതലത്തിൽ ബർറുകൾ ഉണ്ടാകാതിരിക്കാനും മെഷീനിംഗ് സമയത്ത് റോക്കർ ഉണ്ടാകാതിരിക്കാനും സഹായിക്കും.
• ലോഹ അച്ചുകളുടെ നിർമ്മാണത്തിന് ടങ്സ്റ്റൺ സ്റ്റീൽ മില്ലിംഗ് കട്ടറുകൾ ശുപാർശ ചെയ്യുന്നു, കൂടാതെ ഉപരിതലം പർപ്പിൾ കറുപ്പും കാഠിന്യമേറിയ ടൈറ്റാനിയവും കൊണ്ട് പൂശിയിരിക്കുന്നു.
• കണികാബോർഡിന്റെ റഫിംഗ് ജോലികൾക്കായി മൾട്ടി-സ്ട്രൈപ്പ് റൂട്ടർ ബിറ്റുകൾ ഉപയോഗിക്കുന്നു.
• അക്രിലിക് മിറർ കൊത്തുപണികൾക്ക് ഡയമണ്ട് റൂട്ടർ ബിറ്റുകൾ ഉപയോഗിക്കുന്നു.
ടേണിംഗ് ടൂളുകൾ
ഏറ്റവും വ്യാപകമായി ഉപയോഗിക്കപ്പെടുന്ന ഒറ്റത്തട്ടുള്ള ഉപകരണമാണ് ടേണിംഗ് ടൂൾ. വിവിധ തരം ഉപകരണങ്ങൾ പഠിക്കുന്നതിനും വിശകലനം ചെയ്യുന്നതിനുമുള്ള അടിസ്ഥാനം കൂടിയാണിത്. ടേണിംഗ് ടൂളുകൾ വിവിധ മേഖലകളിൽ ഉപയോഗിക്കുന്നു. ലാത്ത്സ് പുറം വൃത്തങ്ങൾ, അകത്തെ ദ്വാരങ്ങൾ, അവസാന മുഖങ്ങൾ, ത്രെഡുകൾ, ടേണിംഗ് ഗ്രൂവുകൾ എന്നിവ പ്രോസസ്സ് ചെയ്യുന്നതിന്. ഘടന അനുസരിച്ച്, ടേണിംഗ് ടൂളുകളെ ഇന്റഗ്രൽ ടേണിംഗ് ടൂളുകൾ, വെൽഡിംഗ് ടേണിംഗ് ടൂളുകൾ, മെഷീൻ-ക്ലാമ്പിംഗ് ടേണിംഗ് ടൂളുകൾ, ഇൻഡെക്സബിൾ ടേണിംഗ് ടൂളുകൾ, ഫോമിംഗ് ടേണിംഗ് ടൂളുകൾ എന്നിങ്ങനെ വിഭജിക്കാം. അവയിൽ, ഇൻഡെക്സബിൾ ടേണിംഗ് ടൂളുകളുടെ പ്രയോഗം കൂടുതൽ വ്യാപകമാണ്, കൂടാതെ ടേണിംഗ് ടൂളുകളുടെ അനുപാതം ക്രമേണ വർദ്ധിച്ചുകൊണ്ടിരിക്കുകയാണ്.
ടേണിംഗ് ടൂൾ ഒരു സിംഗിൾ-ബ്ലേഡ് ടൂളാണ്, ടേണിംഗ് വർക്ക് പീസിന്റെ വ്യത്യസ്ത ആകൃതികൾ കാരണം അവയിൽ പല തരങ്ങളുണ്ട്, പക്ഷേ അതിന്റെ ഭാഗങ്ങളുടെ പേരുകളും പ്രവർത്തനങ്ങളും ഒന്നുതന്നെയാണ്. ഒരു നല്ല ടേണിംഗ് ടൂളിന് 2 പ്രധാന ഭാഗങ്ങൾ ഉണ്ടായിരിക്കണം: ഒരു കർക്കശമായ ഹാൻഡിൽ, മൂർച്ചയുള്ള ബ്ലേഡ്. ടേണിംഗ് ടൂളിന്റെ ബ്ലേഡ് ആംഗിൾ ടേണിംഗ് ഇഫക്റ്റിനെ നേരിട്ട് ബാധിക്കുന്നു. വ്യത്യസ്ത ടേണിംഗ് ടൂൾ മെറ്റീരിയലുകളും വർക്ക് പീസ് മെറ്റീരിയലുകളും, ബ്ലേഡിന്റെ ആംഗിളും വ്യത്യസ്തമാണ്. ലാത്തിനായുള്ള ടേണിംഗ് ടൂളിന് 4 പ്രധാന കോണുകൾ ഉണ്ട്, അതായത് ഫ്രണ്ട് ക്ലിയറൻസ് ആംഗിൾ, സൈഡ് ക്ലിയറൻസ് ആംഗിൾ, ബാക്ക് ബെവൽ ആംഗിൾ, സൈഡ് ബെവൽ ആംഗിൾ.
മില്ലിങ് കട്ടറുകൾ
മില്ലിങ് കട്ടർ ഒരു പ്രധാന ഭാഗമാണ് സിഎൻസി മിൽ. മില്ലിംഗ് കട്ടർ എന്നത് ഒന്നോ അതിലധികമോ പല്ലുകൾ ഉപയോഗിച്ച് പൊടിക്കുന്ന ഒരു റോട്ടറി ഉപകരണമാണ്. മില്ലിംഗ് സമയത്ത്, ഓരോ പല്ലും ഇടയ്ക്കിടെ ബാക്കിയുള്ള വർക്ക്പീസിലൂടെ മുറിക്കുന്നു. പ്ലെയിനുകൾ, പടികൾ, ഗ്രൂവുകൾ, പ്രതലങ്ങൾ രൂപപ്പെടുത്തൽ, വർക്ക്പീസുകൾ മുറിക്കൽ എന്നിവയ്ക്കായി മില്ലിംഗ് കട്ടറുകൾ ഉപയോഗിക്കുന്നു.
ഒരു സാധാരണ മില്ലിങ് പ്രവർത്തന സമയത്ത്, ഒരു സിഎൻസി മില്ലിങ് മെഷീനിലെ ഉപകരണം സ്വന്തം അച്ചുതണ്ടിന് ലംബമായി നീങ്ങുന്നു, ഇത് ഉപകരണത്തിന്റെ ചുറ്റളവിന് ചുറ്റുമുള്ള വർക്ക്പീസിൽ നിന്ന് അധിക മെറ്റീരിയൽ നീക്കംചെയ്യാൻ അനുവദിക്കുന്നു. ഒരു സിഎൻസി മിൽ എന്നത് വൈവിധ്യമാർന്ന ഒരു യന്ത്രമാണ്, അതിൽ വിവിധതരം മെഷീനിംഗ് പ്രവർത്തനങ്ങൾ നടത്താൻ കഴിയും. വിവിധ ആകൃതികളുടെയും വലുപ്പങ്ങളുടെയും ഭാഗങ്ങൾ മെഷീൻ ചെയ്യാനും നിർമ്മിക്കാനും സിഎൻസി മില്ലുകൾ ഉപയോഗിക്കുന്നു. ഈ ജോലികൾക്ക് ഒരു മില്ലിങ് കട്ടർ ഒരു അത്യാവശ്യ ഉപകരണമാണ്.
മില്ലിംഗ് ഒരു സാർവത്രിക യന്ത്ര പ്രക്രിയയാക്കുന്നതിന്, വിപണിയിൽ വിവിധതരം മില്ലിംഗ് കട്ടറുകൾ ലഭ്യമാണ്. ഈ മില്ലിംഗ് കട്ടറുകൾ വിവിധ വലുപ്പങ്ങളിലും ആകൃതികളിലും വസ്തുക്കളിലും നിർമ്മിക്കപ്പെടുന്നു. ചില മില്ലിംഗ് കട്ടറുകൾ ഹൈ സ്പീഡ് സ്റ്റീൽ (HSS) കൊണ്ടാണ് നിർമ്മിച്ചിരിക്കുന്നത്, മറ്റുള്ളവയ്ക്ക് കാർബൈഡ് ടിപ്പുകൾ ഉണ്ട്.
ഏറ്റവും സാധാരണമായ മില്ലിംഗ് കട്ടറുകളിൽ എൻഡ് മില്ലുകൾ, റഫ് മില്ലുകൾ, പെരിഫറൽ മില്ലുകൾ, സൈഡ് മില്ലുകൾ, ഫെയ്സ് മില്ലുകൾ, കോൺകേവ് മില്ലുകൾ, ത്രെഡ് മില്ലുകൾ, ബോൾ എൻഡ് മില്ലുകൾ, ഫ്ലൈയിംഗ് കട്ടറുകൾ എന്നിവ ഉൾപ്പെടുന്നു.
ഉപകരണത്തിന്റെ വ്യാസം തിരഞ്ഞെടുക്കുന്നത് ഉൽപ്പന്നത്തെയും ഉൽപാദന ബാച്ചിനെയും ആശ്രയിച്ച് വ്യാപകമായി വ്യത്യാസപ്പെടുന്നു. ഉപകരണത്തിന്റെ വ്യാസം തിരഞ്ഞെടുക്കുന്നത് പ്രധാനമായും ഉപകരണത്തിന്റെ സവിശേഷതകളെയും വർക്ക്പീസിന്റെ മെഷീനിംഗ് വലുപ്പത്തെയും ആശ്രയിച്ചിരിക്കുന്നു.
മികച്ച ഫിനിഷിംഗിനായി, ഗ്രൗണ്ട് ബ്ലേഡ് ഉപയോഗിക്കുന്നതാണ് ഏറ്റവും നല്ല ഓപ്ഷൻ. ഇത്തരത്തിലുള്ള ഇൻസേർട്ടിന് മികച്ച ഡൈമൻഷണൽ കൃത്യതയുണ്ട്, അതിനാൽ മില്ലിംഗ് കട്ടിംഗ് എഡ്ജിന്റെ ഉയർന്ന പൊസിഷനിംഗ് കൃത്യതയാണ്, കൂടാതെ മികച്ച മെഷീനിംഗ് കൃത്യതയും ഉപരിതല പരുക്കനും ലഭിക്കും.
പരുക്കൻ മെഷീനിംഗിന്, അമർത്തിയ ഇൻസെർട്ടുകൾ ഉപയോഗിക്കുന്നതാണ് നല്ലത്, ഇത് മെഷീനിംഗ് ചെലവ് കുറയ്ക്കും.
അമർത്തിയ ബ്ലേഡിന്റെ ഡൈമൻഷണൽ കൃത്യതയും മൂർച്ചയും ഗ്രൗണ്ട് ബ്ലേഡിനേക്കാൾ മോശമാണ്, പക്ഷേ അമർത്തിയ ബ്ലേഡിന്റെ അരികിലെ ശക്തി മികച്ചതാണ്, പരുക്കൻ മെഷീനിംഗ് സമയത്ത് ആഘാതത്തെ ഇത് പ്രതിരോധിക്കും, കൂടാതെ വലിയ ആഴത്തിലുള്ള മുറിക്കലുകളും വലിയ ഫീഡുകളും നേരിടാൻ കഴിയും.
സ്റ്റെയിൻലെസ് സ്റ്റീൽ പോലുള്ള സ്റ്റിക്കി വസ്തുക്കൾ മില്ലിംഗ് ചെയ്യുന്നതിന് മൂർച്ചയുള്ളതും വലുതുമായ റേക്ക് ആംഗിൾ ഇൻസെർട്ടുകൾ ഉപയോഗിക്കാം. മൂർച്ചയുള്ള ബ്ലേഡിന്റെ കട്ടിംഗ് പ്രവർത്തനത്തിലൂടെ, ബ്ലേഡിനും അടിവസ്ത്രത്തിനും ഇടയിലുള്ള ഘർഷണം കുറയുന്നു, കൂടാതെ ചിപ്പുകൾക്ക് ബ്ലേഡിന്റെ മുൻവശത്ത് നിന്ന് വേഗത്തിൽ പുറത്തുപോകാൻ കഴിയും.
ഒരു സിഎൻസി മില്ലിൽ ഒരു മില്ലിംഗ് കട്ടർ തിരഞ്ഞെടുക്കണോ അതോ ഒരു സാധാരണ മില്ലിംഗ് മെഷീനിൽ ഒരു മില്ലിംഗ് കട്ടർ തിരഞ്ഞെടുക്കണോ, മില്ലിംഗിന്റെ മെറ്റീരിയലും കാഠിന്യവും, ബ്ലേഡ് നീളം, ബ്ലേഡ് നീളം, ബ്ലേഡ് വ്യാസം, ഷാങ്ക് വ്യാസം തുടങ്ങിയ മില്ലിംഗ് കട്ടറിന്റെ സവിശേഷതകളും സമഗ്രമായി പരിഗണിക്കണം. ഹൈ-സ്പീഡ് സ്റ്റീൽ മില്ലിംഗ് കട്ടറുകൾ സാധാരണയായി സാധാരണ മില്ലിംഗ് മെഷീനുകൾക്ക് അനുയോജ്യമാണ്, അതേസമയം സിഎൻസി മില്ലുകൾ കാർബൈഡ് ഉപകരണങ്ങളാണ് ഇഷ്ടപ്പെടുന്നത്.
പരിഗണിക്കേണ്ട കാര്യങ്ങൾ
• റൂട്ടർ ബിറ്റ് തിരഞ്ഞെടുക്കുന്നതിന് ടൂൾ കോളറ്റിന്റെ ഉചിതമായ വലുപ്പം ആവശ്യമാണ്. കോളറ്റിന് ഒരു ക്രോസ് സെക്ഷൻ ഉണ്ട്, അകത്തെ ദ്വാരം വൃത്താകൃതിയിലാകാൻ തക്കവിധം രൂപഭേദം വരുത്തിയിട്ടില്ല, കോളറ്റ് വളരെക്കാലം ധരിക്കുന്നു, അകത്തെ ദ്വാരത്തിന് ഒരു ടേപ്പർ ഉണ്ട്. ടൂൾ ഹാൻഡിൽ വൈബ്രേറ്റ് ചെയ്യാൻ എളുപ്പമാണ്.
• ടൂൾ ഹോൾഡർ കൊളറ്റുമായി പൊരുത്തപ്പെടുകയും കൊളറ്റിലേക്ക് പ്രവേശിക്കാനും പുറത്തുകടക്കാനും കഴിയണം. ടൂൾ ഹോൾഡർ കൊളറ്റിലേക്ക് ദൃഢമായി തിരുകാനും മുറുക്കാനും കഴിയണം. ടൂൾ കൊളറ്റ് വളരെക്കാലം ഉപയോഗിച്ചിട്ടുണ്ടെങ്കിൽ, അകത്തെ ദ്വാരം വികൃതമായിരിക്കും, പുതിയത് ഉടനടി മാറ്റിസ്ഥാപിക്കണം.
• എപ്പോഴും ഉപകരണങ്ങളുടെ കാഠിന്യവും മൂർച്ചയും പരിശോധിക്കുക. ഉപകരണങ്ങൾ മങ്ങിയതോ അരികുകൾക്ക് കേടുപാടുകൾ സംഭവിച്ചതോ ആണെങ്കിൽ, നിങ്ങൾ അവ ഉടനടി മാറ്റിസ്ഥാപിക്കണം.
• സിഎൻസി റൂട്ടർ ബിറ്റിന്, അടിവസ്ത്രത്തിന്റെ കനം ഉപകരണത്തിന്റെ പരമാവധി കട്ടിംഗ് കനം കവിയാൻ പാടില്ല, അല്ലാത്തപക്ഷം ഉപകരണം തകരുകയോ കട്ടിംഗ് ഇഫക്റ്റ് തൃപ്തികരമല്ലാതാകുകയോ ചെയ്യും.
• വ്യത്യസ്ത വസ്തുക്കളുടെ കൊത്തുപണികൾക്കും മുറിക്കലിനും, വ്യത്യസ്ത ഉപകരണങ്ങൾ തിരഞ്ഞെടുക്കുകയും മുറിക്കലിന്റെയും കൊത്തുപണിയുടെയും വേഗത ന്യായമായി പരിഷ്കരിക്കുകയും വേണം.
• സിഎൻസി റൂട്ടറിന്റെ പ്രവർത്തന പ്രക്രിയയിൽ, അതിവേഗത്തിൽ കറങ്ങുന്ന ഉപകരണം വളരെ മൂർച്ചയുള്ളതാണ്. ശരീരം റൂട്ടർ ബിറ്റിനോട് കഴിയുന്നത്ര അടുത്തായിരിക്കരുത് എന്ന് ശ്രദ്ധിക്കേണ്ടത് ആവശ്യമാണ്, പ്രത്യേകിച്ച് വളരെ വീതിയുള്ള ഓവറോൾ ധരിക്കാതിരിക്കാൻ ശ്രമിക്കുക. അപകടങ്ങൾ തടയാൻ സ്ത്രീകൾ മുടി ബാൻഡേജ് ചെയ്യണം.
• പ്രവർത്തന വേഗത സിഎൻസി റൂട്ടർ ബിറ്റ് സന്തുലിതമായിരിക്കണം, കൂടാതെ കട്ടിംഗ് വേഗത കഴിയുന്നത്ര സ്ഥിരത പുലർത്തണം.
• ക്ലീനിംഗ് ടൂളുകൾക്ക് പ്രൊഫഷണൽ ക്ലീനറുകൾ ഉപയോഗിക്കുന്നതാണ് നല്ലത്.
• റൂട്ടർ ബിറ്റ് ഉപയോഗത്തിലില്ലാത്തപ്പോൾ, ഉപകരണം തുരുമ്പെടുക്കുന്നത് തടയാൻ വെണ്ണ പുരട്ടുക.
• ബ്ലേഡിന്റെ മൂർച്ച കൂട്ടുകയോ അതിന്റെ ആകൃതി മാറ്റുകയോ ചെയ്യരുത്.