മെഷീനിനെക്കുറിച്ച് മനസ്സിലാക്കാനുള്ള ഏറ്റവും വേഗതയേറിയ മാർഗം 2-ഘട്ട വർക്ക്ഫ്ലോ ആണെന്ന് മനസ്സിലാക്കുന്നത്, കാരണം a-യിലെ ഓരോ സ്പെക്കും വളയുന്ന യന്ത്രം കൃത്യമായ ഒരു ഫ്ലാറ്റ് ബ്ലാങ്കിനെ കൃത്യമായ ത്രിമാന ഭാഗമാക്കി മാറ്റാൻ നിലവിലുണ്ട്. ഈ വിശദീകരണക്കാരൻ മുഴുവൻ പാതയിലൂടെയും നടക്കുന്നു: മെഷീൻ കുടുംബത്തിൽ എന്താണ് ഉൾപ്പെടുന്നത്, കട്ടിംഗിൽ നിന്ന് രൂപീകരണത്തിലേക്ക് ബ്ലാങ്കുകൾ എങ്ങനെ നീങ്ങുന്നു, 3 വളയുന്ന രീതികൾ എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നു, ലോഹം എവിടെ മടക്കിക്കളയുന്നു എന്ന് പ്രവചിക്കുന്ന ഗണിതം, പഞ്ചിന് കീഴിൽ സാധാരണ വസ്തുക്കൾ എങ്ങനെ പെരുമാറുന്നു.
ഒരു ഷീറ്റ് മെറ്റൽ ബെൻഡിംഗ് മെഷീനായി കണക്കാക്കുന്നത് എന്താണ്?
ഈ പദം ഒരു മെഷീനിനെക്കാൾ ഒരു കുടുംബത്തെ ഉൾക്കൊള്ളുന്നു. പ്രസ് ബ്രേക്ക് ഒരു നീണ്ട കിടക്കയിലൂടെ ഒരു V ഡൈയിലേക്ക് ഒരു പഞ്ച് ഓടിക്കുന്ന വർക്ക്ഹോഴ്സാണ്. ഫോൾഡിംഗ് മെഷീനുകളും ഷീറ്റ് മെറ്റൽ ഫോൾഡറുകളും ബ്ലാങ്ക് ക്ലാമ്പ് ചെയ്യുകയും അരികുകൾ മുകളിലേക്ക് മടക്കാൻ ഒരു ബീം സ്വിംഗ് ചെയ്യുകയും ചെയ്യുന്നു, ഇത് ഷീറ്റിനെ ഒരു മേശയിൽ പരന്നതായി നിലനിർത്തുകയും ഒരു ഓപ്പറേറ്റർ കൈകാര്യം ചെയ്യുന്ന വലിയ പാനലുകൾക്ക് അനുയോജ്യമാക്കുകയും ചെയ്യുന്നു.
ബോക്സും പാൻ ബ്രേക്കും ക്ലാമ്പിംഗ് ബീമിലേക്ക് സെഗ്മെന്റഡ് വിരലുകൾ ചേർക്കുന്നു, അങ്ങനെ രൂപപ്പെട്ട വശങ്ങൾക്ക് ടൂളിംഗ് ക്ലിയർ ചെയ്യാൻ കഴിയും, അതാണ് ഒരു ബോക്സിന്റെയോ ട്രേയുടെയോ 4 മതിലുകളും രൂപപ്പെടുത്താൻ അനുവദിക്കുന്നത്. പ്ലേറ്റ് ബെൻഡിംഗ് മെഷീനുകൾ കട്ടിയുള്ള പ്ലേറ്റ് ഒരു വരിയിൽ ചുളിവുകൾ വരുത്തുന്നതിനുപകരം റോളുകൾക്കിടയിൽ വളച്ച്, തികച്ചും വ്യത്യസ്തമായ ഒരു സമീപനം സ്വീകരിക്കുക.
ഒരു കട ഏത് മെഷീനാണ് ലക്ഷ്യമിടുന്നത് എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. നീളമുള്ള ചുരുണ്ട പ്രൊഫൈലുകൾ പ്രസ് ബ്രേക്കിനെ അനുകൂലിക്കുന്നു, വലുപ്പം കൂടിയ പാനലുകൾ ഫോൾഡറിനെ അനുകൂലിക്കുന്നു, എൻക്ലോഷറുകൾ സെഗ്മെന്റഡ് ടൂളിംഗിനെ അനുകൂലിക്കുന്നു, സിലിണ്ടറുകൾ റോളുകളെ അനുകൂലിക്കുന്നു. മിക്ക ഫാബ്രിക്കേഷൻ ഷോപ്പുകളും ആദ്യം ഒരു പ്രസ് ബ്രേക്ക് ഉപയോഗിക്കുന്നു, കാരണം ഇത് ഒരു നിക്ഷേപത്തിൽ വളഞ്ഞ ഭാഗങ്ങളുടെ വിശാലമായ പങ്ക് ഉൾക്കൊള്ളുന്നു.
പ്രസ് ബ്രേക്ക് vs ഫോൾഡർ തീരുമാനം ഒരു സൂക്ഷ്മത കൂടി അർഹിക്കുന്നു, കാരണം 2 ഷീറ്റിനെ വിപരീത രീതിയിലാണ് കൈകാര്യം ചെയ്യുന്നത്. A ബ്രേക്ക് അമർത്തുക ഫ്ലേഞ്ച് മുകളിലേക്ക് നീങ്ങുമ്പോൾ ബ്ലാങ്ക് പിന്തുണയ്ക്കാൻ ഓപ്പറേറ്ററോട് ആവശ്യപ്പെടുന്നു, ഇത് സ്വന്തം ഭാരത്തിൽ വളയുന്ന വലിയ നേർത്ത പാനലുകളിൽ 2 പേരുടെ ജോലിയായി മാറുന്നു. ഒരു ഫോൾഡർ പാനൽ അതിന്റെ മേശപ്പുറത്ത് പരന്നതായി പിടിക്കുകയും മടക്കാവുന്ന ബീം മാത്രം നീക്കുകയും ചെയ്യുന്നു, അതിനാൽ ഒരു ഓപ്പറേറ്റർക്ക് പ്രസ് ബ്രേക്ക് ക്രൂവിന് ബുദ്ധിമുട്ടുള്ള പാനലുകൾ രൂപപ്പെടുത്താൻ കഴിയും. ആർക്കിടെക്ചറൽ ക്ലാഡിംഗ് അല്ലെങ്കിൽ HVAC ഡക്റ്റ് വർക്ക് പ്രവർത്തിക്കുന്ന കടകൾ പലപ്പോഴും ലേബർ ഗണിതത്തെ മാത്രം അടിസ്ഥാനമാക്കി ഒരു ഫോൾഡറിനെ ന്യായീകരിക്കുന്നു.
കട്ട്-തെൻ-ബെൻഡ് വർക്ക്ഫ്ലോ
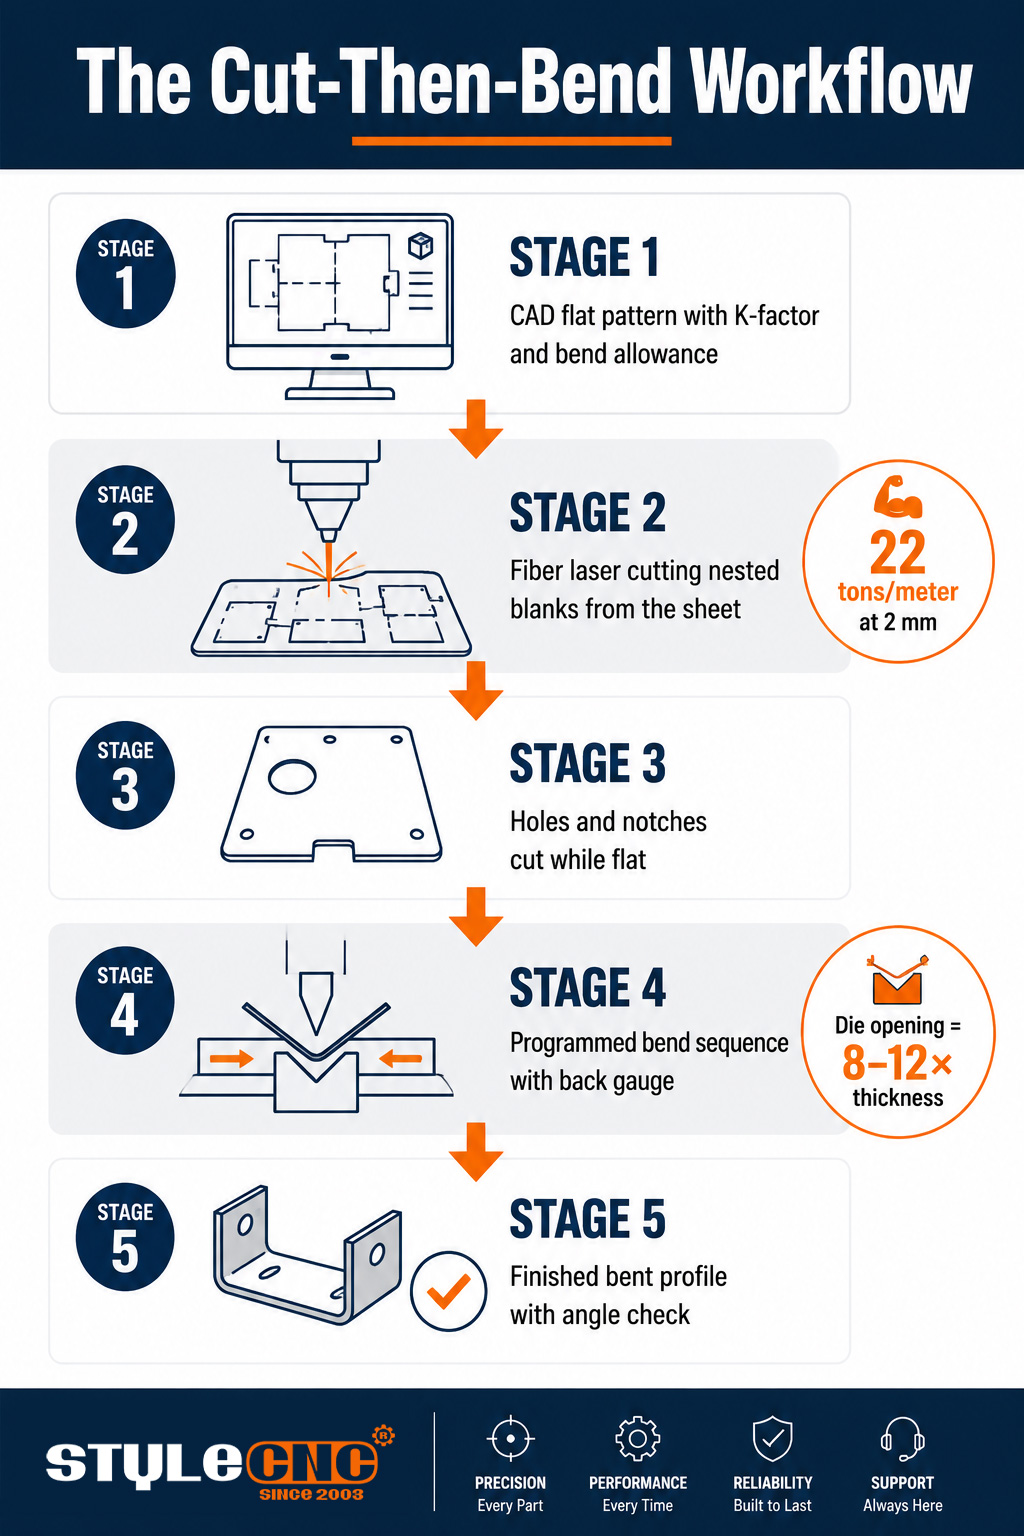
ബെൻഡിംഗ് മെഷീനിന് മുമ്പായി ഉത്പാദനം ആരംഭിക്കുന്നു. ഫ്ലാറ്റ് ബ്ലാങ്ക് കണക്കാക്കിയ വികസിപ്പിച്ച നീളത്തിൽ മുറിക്കുന്നു, ഷീറ്റ് പരന്നതായിരിക്കുമ്പോൾ തന്നെ ദ്വാരങ്ങളും നോച്ചുകളും മുറിക്കുന്നു, അതിനുശേഷം മാത്രമേ ഭാഗം ബ്രേക്കിൽ എത്തുകയുള്ളൂ. ഫ്ലാറ്റ് കട്ടിംഗ് സവിശേഷതകൾ രൂപപ്പെടുത്തിയതിനുശേഷം അവ ചേർക്കുന്നതിനേക്കാൾ നാടകീയമായി വിലകുറഞ്ഞതും കൃത്യവുമാണ്.
ബ്ലാങ്ക് കൃത്യത ബെൻഡ് കൃത്യതയ്ക്കായി സീലിംഗിനെ സജ്ജമാക്കുന്നു. എ ഫൈബർ ലേസർ കട്ടിംഗ് മെഷീൻ ബെൻഡിംഗ് ലൈനിന് ഭക്ഷണം നൽകുന്നു ഒരു ബെൻഡിംഗ് കൺട്രോളറിന് വിശ്വസിക്കാൻ കഴിയുന്ന എഡ്ജ് ക്വാളിറ്റിയും ഡൈമൻഷണൽ സ്ഥിരതയുമുള്ള ബ്ലാങ്കുകൾ നൽകുന്നു, അതുകൊണ്ടാണ് ഇത്രയധികം ബെൻഡിംഗ് പ്രശ്നങ്ങൾ യഥാർത്ഥത്തിൽ മറഞ്ഞിരിക്കുന്ന പ്രശ്നങ്ങൾ വെട്ടിക്കുറയ്ക്കുന്നത്. കട്ടിയുള്ള പ്ലേറ്റ് പ്രവർത്തിക്കുന്ന കടകൾ പലപ്പോഴും പ്രവർത്തിക്കുന്നു ശൂന്യമായ തയ്യാറാക്കലിനായി മെറ്റൽ ലേസർ കട്ടിംഗ് മെഷീനുകൾ അല്ലെങ്കിൽ സിഎൻസി പ്ലാസ്മ കട്ടർ അപ്സ്ട്രീമിൽ, ഹെവി സെക്ഷനുകളിൽ വേഗതയ്ക്ക് പകരം എഡ്ജ് ഫിനിഷിംഗ്.
പ്രായോഗിക ചോദ്യങ്ങളിലൂടെയാണ് ഓപ്പറേറ്റർമാർ ഹാൻഡ്ഓഫിനെ ഫ്രെയിം ചെയ്യുന്നത്: ഈ ബ്ലാങ്കിന്റെ ബർ സൈഡ് ഡൈയെ അഭിമുഖീകരിച്ച് ഭാഗം അടയാളപ്പെടുത്തുമോ, അതോ ബെൻഡ് പൊട്ടാതിരിക്കാൻ കട്ടിംഗ് പ്രോഗ്രാം ഗ്രെയിൻ ദിശ കണക്കിലെടുത്തോ? ആ വിശദാംശങ്ങൾ ബ്ലാങ്കിനൊപ്പം സഞ്ചരിക്കുന്നു, കട്ടിംഗ് ഘട്ടത്തിൽ അവ കൈകാര്യം ചെയ്യുന്ന കടകൾ വളരെ കുറഞ്ഞ സ്ക്രാപ്പ് ഉപയോഗിച്ച് വളയുന്നു.
ബാച്ച് ഫ്ലോ രണ്ട് ഘട്ടങ്ങളെയും സാമ്പത്തികമായി ബന്ധിപ്പിക്കുന്നു. നെസ്റ്റിംഗ് സോഫ്റ്റ്വെയർ മുറിക്കുന്നതിന് മുമ്പ് ഓരോ ഷീറ്റിലും ഡസൻ കണക്കിന് വികസിപ്പിച്ച ഫ്ലാറ്റ് പാറ്റേണുകൾ പായ്ക്ക് ചെയ്യുന്നു, അതിനാൽ ബെൻഡിംഗ് സെല്ലിന് കുറഞ്ഞ മെറ്റീരിയൽ മാലിന്യത്തോടെ ജോലി ക്രമത്തിൽ ശൂന്യത ലഭിക്കുന്നു. കട്ടിംഗ്, ബെൻഡിംഗ് പ്രോഗ്രാമുകൾ ഒരേ CAD മോഡലിൽ നിന്ന് വരുമ്പോൾ, വികസിപ്പിച്ച നീളങ്ങൾ, ദ്വാര സ്ഥാനങ്ങൾ, ബെൻഡ് ലൈനുകൾ എന്നിവ നിർമ്മാണം അനുസരിച്ച് യോജിക്കുന്നു, കൂടാതെ ആദ്യ ആർട്ടിക്കിൾ സാധാരണയായി ആദ്യ ശ്രമത്തിൽ തന്നെ പരിശോധനയിൽ വിജയിക്കുന്നു.
ബെൻഡിംഗ് ഘട്ടം തന്നെ പ്രോഗ്രാം ചെയ്ത ഒരു ക്രമം പിന്തുടരുന്നു. കൺട്രോളർ ബെൻഡുകൾ ക്രമീകരിക്കുന്നു, അങ്ങനെ മുമ്പത്തെ ഫ്ലേഞ്ചുകൾ ടൂളിംഗുമായി ഒരിക്കലും കൂട്ടിയിടിക്കില്ല, ബാക്ക് ഗേജ് ഓരോ സ്ട്രോക്കിനും ശൂന്യമായ സ്ഥാനം സ്ഥാപിക്കുന്നു, കൂടാതെ സിമുലേഷൻ നിർദ്ദേശിക്കുന്നതുപോലെ ഓപ്പറേറ്റർ ബെൻഡുകൾക്കിടയിലുള്ള ഭാഗം ഫ്ലിപ്പുചെയ്യുകയോ തിരിക്കുകയോ ചെയ്യുന്നു. നന്നായി ക്രമീകരിച്ച ഒരു പ്രോഗ്രാമിൽ 4-ബെൻഡ് എൻക്ലോഷർ ഒരു മിനിറ്റിൽ താഴെ സമയമെടുക്കും, മോശമായി ആസൂത്രണം ചെയ്ത ഒന്നിന്റെ 3 മടങ്ങ് സമയമെടുക്കും.
എയർ ബെൻഡിംഗ് vs ബോട്ടമിംഗ് vs കോയിനിംഗ്
മൂന്ന് രീതികളും ഒരേ പഞ്ച്-ആൻഡ്-ഡൈ ജ്യാമിതിയാണ് ഉപയോഗിക്കുന്നത്; പഞ്ച് എത്ര ആഴത്തിൽ സഞ്ചരിക്കുന്നു, എത്ര ബലം പ്രയോഗിക്കുന്നു എന്നതാണ് മാറ്റങ്ങൾ. ടൺ ആവശ്യകതകൾ, ഉപകരണ ചെലവുകൾ, കൺട്രോളർ എത്രത്തോളം സ്പ്രിംഗ്ബാക്ക് മറികടക്കണം എന്നിവ ഈ തിരഞ്ഞെടുപ്പിനെ ആശ്രയിച്ചിരിക്കുന്നു:
| ഘടകം | എയർ ബെൻഡിംഗ് | ചുവടെ | കോയിനിംഗ് | അളക്കല് |
|---|---|---|---|---|
| പഞ്ച് യാത്ര | ഡൈ അടിയിലേക്ക് എത്തുന്നതുവരെ നിർത്തുന്നു | ഷീറ്റ് പൂർണ്ണമായും ഡൈയിലേക്ക് അമർത്തുന്നു | സ്റ്റാമ്പുകൾ മെറ്റീരിയലിലേക്ക് അഗ്രം കുത്തിക്കയറ്റുന്നു | ഡൈ V ഓപ്പണിംഗുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ പഞ്ച് ഡെപ്ത് |
| ആവശ്യമായ ടണ്ണേജ് | 3 രീതികളിൽ ഏറ്റവും കുറഞ്ഞത് | ഏകദേശം 3 മുതൽ 5 തവണ വരെ വായുവിൽ വളയുന്നു | 10 തവണ വരെ വായുവിൽ വളയുന്നു | കനവും ഡൈ വീതിയും തമ്മിലുള്ള ടൺ / മീറ്ററിൽ |
| സ്പ്രിംഗ്ബാക്ക് | ഏറ്റവും വലുത്; നഷ്ടപരിഹാരം നൽകാൻ കൺട്രോളർ ഓവർബെൻഡ് ചെയ്യുന്നു | കുറഞ്ഞു; ഡൈ കോൺടാക്റ്റ് ആംഗിൾ സജ്ജമാക്കുന്നു | സ്റ്റാമ്പിംഗ് ബലത്തിൽ ഏതാണ്ട് ഒഴിവാക്കപ്പെട്ടു | പഞ്ച് ലിഫ്റ്റിനു ശേഷമുള്ള ഇലാസ്റ്റിക് വീണ്ടെടുക്കലിന്റെ ഡിഗ്രികൾ |
| ടൂളിംഗ് വഴക്കം | ഒരു ഉപകരണ സെറ്റ് നിരവധി കോണുകൾ സൃഷ്ടിക്കുന്നു | ഓരോ ലക്ഷ്യ കോണിലും ഒരു ഡൈ | ഓരോ ഭാഗത്തിനും പ്രത്യേക ഉപകരണങ്ങൾ | നിങ്ങളുടെ പാർട്ട് മിക്സിലുടനീളമുള്ള ടൂൾ മാറ്റങ്ങളുടെ എണ്ണം |
| മികച്ച ഉപയോഗം | പൊതുവായ നിർമ്മാണം, മിക്സഡ് റൺസ് | ടൈറ്റ്-ടോളറൻസ് ആവർത്തന ഭാഗങ്ങൾ | നേർത്ത ഷീറ്റിലെ ക്രിട്ടിക്കൽ കോണുകൾ | അര ഡിഗ്രിയിൽ താഴെ ആവശ്യമുള്ള ഭാഗങ്ങളുടെ വിഹിതം |
മുഴുവൻ താരതമ്യത്തിനും താഴെയുള്ള പെരുമാറ്റമാണ് സ്പ്രിംഗ്ബാക്ക്. പഞ്ച് ഉയർത്തുമ്പോൾ ഓരോ ലോഹവും ഇലാസ്തികതയോടെ വീണ്ടെടുക്കുന്നു, വളവ് ചെറുതായി തുറക്കുന്നു. എയർ ബെൻഡിംഗ് ആ വീണ്ടെടുക്കലിനെ അംഗീകരിക്കുകയും നഷ്ടപരിഹാരം നൽകാൻ ഓവർബെൻഡ് ചെയ്യുകയും ചെയ്യുന്നു, അതുകൊണ്ടാണ് അത് ആധുനിക ഷോപ്പുകളിൽ ആധിപത്യം പുലർത്തുന്നത്: ഒരു ടൂൾ സെറ്റ്, മിതമായ ടൺ, ഓരോ മെറ്റീരിയലിനും നഷ്ടപരിഹാര ഗണിതം ചെയ്യുന്ന ഒരു കൺട്രോളർ.
ബെൻഡ് അലവൻസ്, കെ-ഫാക്ടർ, ഒരു വർക്ക്ഡ് ഉദാഹരണം
ഒരു വളവിന്റെ പുറത്ത് ലോഹം വലിച്ചുനീട്ടുകയും ഉള്ളിൽ കംപ്രസ് ചെയ്യുകയും ചെയ്യുന്നു, കൂടാതെ 2 പ്രതലങ്ങൾക്കിടയിൽ എവിടെയെങ്കിലും അതിന്റെ യഥാർത്ഥ നീളം നിലനിർത്തുന്ന ഒരു ന്യൂട്രൽ അക്ഷം ഇരിക്കുന്നു. K-ഫാക്ടർ ആ അക്ഷത്തെ കട്ടിയുള്ള ഒരു ഭിന്നസംഖ്യയായി കണ്ടെത്തുന്നു, സാധാരണയായി ഏകദേശം 0.3 മുതൽ 0.5 വരെ, കൂടാതെ ബെൻഡ് അലവൻസ് ഓരോ വളവും എത്ര ഫ്ലാറ്റ് മെറ്റീരിയൽ ഉപയോഗിക്കുന്നു എന്ന് കണക്കാക്കാൻ ഇത് ഉപയോഗിക്കുന്നു.
ഈ ഗണിതത്തിൽ നിന്ന് പുറത്തുവരുന്ന പ്രായോഗിക സംഖ്യകൾ:
• ബെൻഡ് അലവൻസ് വികസിപ്പിച്ച ഫ്ലാറ്റ് നീളം സജ്ജമാക്കുന്നു, അതിനാൽ ബ്രേക്ക് എപ്പോഴെങ്കിലും ആ ഭാഗത്ത് സ്പർശിക്കുന്നതിനുമുമ്പ് കട്ടിംഗ് പ്രോഗ്രാം അതിനെ ആശ്രയിച്ചിരിക്കുന്നു.
• മൈൽഡ് സ്റ്റീലിന് പൊട്ടൽ ഒഴിവാക്കാൻ, അകത്ത് വളയുന്ന ആരം കുറഞ്ഞത് ഒരു മെറ്റീരിയൽ കനം ആയിരിക്കണമെന്ന് ഒരു പൊതു നിയമം നിർദ്ദേശിക്കുന്നു.
• ഡൈ തുറക്കുന്ന വീതി സാധാരണയായി മെറ്റീരിയൽ കനത്തിന്റെ 8 മുതൽ 12 മടങ്ങ് വരെയാണ്, കൂടാതെ ഡൈ വീതി കൂട്ടുന്നത് ആവശ്യമായ ടണ്ണേജ് കുറയ്ക്കുന്നു.
ടൺ വർക്ക് ചെയ്ത ഒരു ഉദാഹരണം ഈ ബന്ധത്തെ ഉറപ്പിക്കുന്നു. 16 mm V ഡൈയിൽ 2 mm മൈൽഡ് സ്റ്റീൽ വളയ്ക്കുന്നതിന് ഒരു മീറ്ററിന് ഏകദേശം 22 ടൺ ആവശ്യമാണ്, അതിനാൽ 1.2 മീറ്റർ ഫ്ലേഞ്ചിന് ഏകദേശം 27 ടൺ ആവശ്യമാണ്. 24 mm ഡൈയിൽ 3 mm ലേക്ക് നീങ്ങുമ്പോൾ ആവശ്യകത മീറ്ററിന് 33 ടണ്ണിനടുത്ത് ഉയരും. ഓർമ്മിക്കേണ്ട പാറ്റേൺ: ടൺ കനത്തിന്റെ വർഗ്ഗത്തിനനുസരിച്ച് ഉയരുന്നു, അതുകൊണ്ടാണ് 2 mm വർക്കിനായി വലിപ്പമുള്ള ഒരു യന്ത്രത്തിന് 6 mm പ്ലേറ്റ് ആകസ്മികമായി ഏറ്റെടുക്കാൻ കഴിയാത്തത്.
മെഷീൻ ഫ്രെയിമിലെ അച്ചടിച്ച ടണ്ണേജ് ചാർട്ടുകൾ ഓരോ സ്റ്റാൻഡേർഡ് ഡൈ ഓപ്പണിംഗിനും കൃത്യമായി ഈ ഗണിതം എൻകോഡ് ചെയ്യുന്നു, കൂടാതെ പരിചയസമ്പന്നരായ ഓപ്പറേറ്റർമാർ മെമ്മറിയെക്കാൾ ശീലം അടിസ്ഥാനമാക്കിയാണ് അവ പരിശോധിക്കുന്നത്. ഒരു ജോലി മെഷീനെ കവിയുമ്പോൾ രക്ഷപ്പെടാനുള്ള വഴിയും ചാർട്ട് വെളിപ്പെടുത്തുന്നു: ഡൈ വീതികൂട്ടുന്നത് ആവശ്യമായ ടണ്ണേജ് ഗണ്യമായി കുറയ്ക്കുന്നു, വലിയ ഉൾവശത്തെ ആരവും വിശാലമായ മിനിമം ഫ്ലേഞ്ചും ഉണ്ടാകുമെന്നതിനാൽ. ആ ട്രേഡ് സ്വീകാര്യമാണോ എന്നത് ഡ്രോയിംഗിനെ ആശ്രയിച്ചിരിക്കുന്നു, അതുകൊണ്ടാണ് ടണ്ണേജ് സംഭാഷണം എല്ലായ്പ്പോഴും പാർട്ട് പ്രിന്റിൽ അവസാനിക്കുന്നത്.
സാധാരണ വസ്തുക്കൾ എങ്ങനെ പ്രവർത്തിക്കുന്നു
നേരിയ ഉരുക്ക്
ടണ്ണേജ് ചാർട്ടുകൾ അനുമാനിക്കുന്ന അടിസ്ഥാന ഘടകം മൈൽഡ് സ്റ്റീൽ ആണ്: ഒന്നോ രണ്ടോ ഡിഗ്രിയുടെ പ്രവചിക്കാവുന്ന സ്പ്രിംഗ്ബാക്ക്, ഇടുങ്ങിയ ആരങ്ങൾ ഒഴിവാക്കുന്നതും, ഷീറ്റ് മുതൽ ഷീറ്റ് വരെ സ്ഥിരതയുള്ളതുമാണ്. മിക്കതും. സ്റ്റീൽ നിർമ്മാണ ആപ്ലിക്കേഷനുകൾ ശൂന്യമായ ഭാഗം വൃത്തിയുള്ളതും ധാന്യ ദിശ മാനിക്കപ്പെടുന്നതും നാടകീയതയില്ലാതെ വളയുക.
സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ
ഒരേ കനത്തിൽ മൈൽഡ് സ്റ്റീലിനേക്കാൾ ഏകദേശം 50 ശതമാനം കൂടുതൽ ടൺ സ്റ്റെയിൻലെസ് സ്റ്റീൽ ആവശ്യപ്പെടുന്നു, പലപ്പോഴും 2 മുതൽ 3 ഡിഗ്രി വരെ സ്പ്രിംഗ് ബാക്ക് ആവശ്യമാണ്. ഇത് രൂപപ്പെടുമ്പോൾ കഠിനമാവുകയും ചെയ്യുന്നു, അതിനാൽ ഒരേ സ്ഥലത്ത് രണ്ടുതവണ വളയ്ക്കാൻ ശ്രമിച്ചാൽ പൊട്ടൽ സംഭവിക്കാനുള്ള സാധ്യതയുണ്ട്. ആദ്യ തവണ ഓവർബെൻഡ് ശരിയായി പ്രോഗ്രാം ചെയ്യുക. ഫിനിഷ്-ക്രിട്ടിക്കൽ സ്റ്റെയിൻലെസിൽ, പ്രൊട്ടക്റ്റീവ് ഫിലിമും പോളിഷ് ചെയ്ത ഡൈകളും അവയുടെ വില നേടുന്നു, കാരണം മൈൽഡ് സ്റ്റീലിൽ നിന്ന് മണൽ നീക്കം ചെയ്യുന്ന ഡൈ മാർക്കുകൾ ബ്രഷ് ചെയ്ത പ്രതലത്തിൽ സ്ഥിരമായ പാടുകളായി മാറുന്നു.
അലുമിനിയം ലോഹം
അലൂമിനിയം കുറഞ്ഞ ബലത്തിൽ രൂപം കൊള്ളുന്നു, പക്ഷേ ഇറുകിയ ആരങ്ങൾ ശിക്ഷിക്കുന്നു, പ്രത്യേകിച്ച് 1.5 മടങ്ങ് കനത്തിൽ താഴെയുള്ള ആരം വളവ് രേഖയിൽ വിള്ളലുകൾ ക്ഷണിച്ചുവരുത്തുന്ന കഠിനമായ താപനിലകളിൽ. ബലം കുറവാണെങ്കിലും സ്പ്രിംഗ്ബാക്ക് മൈൽഡ് സ്റ്റീലിനേക്കാൾ വലുതായി പ്രവർത്തിക്കുന്നു. സാധാരണയായി ഉപയോഗിക്കുന്ന ലോഹസങ്കരങ്ങൾ അലുമിനിയം നിർമ്മാണ ആപ്ലിക്കേഷനുകൾ ഓരോന്നിനും അതിന്റേതായ ഏറ്റവും കുറഞ്ഞ ആരം ഉണ്ട്, മൃദുല സ്വഭാവങ്ങൾ ഘടനാപരമായ സ്വഭാവങ്ങളേക്കാൾ വളരെ ക്ഷമിക്കുന്ന തരത്തിൽ വളയുന്നു.
സാധാരണ വളയുന്ന വൈകല്യങ്ങളും അവയുടെ കാരണങ്ങളും
⦿ വളവ് രേഖയിൽ വിള്ളൽ: ഗ്രെയിൻ ദിശയ്ക്ക് സമാന്തരമായി സ്ഥാപിച്ചിരിക്കുന്ന മെറ്റീരിയലിനോ വളവിനോ വളരെ ഇറുകിയ ആരം.
⦿ ഒരു ബാച്ചിലുടനീളം പൊരുത്തമില്ലാത്ത കോണുകൾ: ഷീറ്റുകൾക്കിടയിലുള്ള മെറ്റീരിയൽ കനം വ്യതിയാനം, മെഷീൻ പിശകല്ല.
⦿ നീളമുള്ള വളവുകളിൽ രൂപപ്പെടാത്ത മധ്യഭാഗം: ക്രൗണിംഗ് നഷ്ടപരിഹാരമില്ലാതെ റാം വ്യതിചലനം.
⦿ ദൃശ്യമായ പ്രതലങ്ങളിൽ ഡൈ മാർക്കുകൾ: ഫിനിഷ്-നിർണ്ണായക ഭാഗങ്ങളിൽ തേഞ്ഞുപോയ ഉപകരണങ്ങൾ അല്ലെങ്കിൽ നഷ്ടപ്പെട്ട സംരക്ഷണ ഫിലിം.
⦿ അളവിന് പുറത്തുള്ള ഫ്ലേഞ്ചുകൾ: തെറ്റായ കെ-ഫാക്ടർ ഉപയോഗിച്ച് ബെൻഡ് അലവൻസ് കണക്കാക്കി, അതിനാൽ ബ്ലാങ്ക് തെറ്റായ വികസിപ്പിച്ച നീളത്തിലേക്ക് മുറിച്ചു.
ഒന്നാം വളവിന് മുമ്പുള്ള വർക്ക്ഫ്ലോ ചെക്ക്ലിസ്റ്റ്
☑ വികസിപ്പിച്ച ഫ്ലാറ്റ് നീളം കണക്കാക്കിയത് നിങ്ങളുടെ മെറ്റീരിയൽ യഥാർത്ഥത്തിൽ പ്രദർശിപ്പിക്കുന്ന K-ഫാക്ടർ ഉപയോഗിച്ചാണെന്ന് സ്ഥിരീകരിക്കുക.
☑ ഷീറ്റ് പരന്നതായിരിക്കുമ്പോൾ തന്നെ എല്ലാ ദ്വാരങ്ങളും നോച്ചുകളും മുറിക്കുക, വളവുകളുടെ വരകളുടെ 2.5 മടങ്ങ് കനമെങ്കിലും നിർണായക ദ്വാരങ്ങൾ നിലനിർത്തുക.
☑ ഭാഗം അനുവദിക്കുന്നിടത്ത് ധാന്യ ദിശയ്ക്ക് കുറുകെ ഓറിയന്റ് വളയുന്നു.
☑ ഡൈ ഓപ്പണിംഗ് 8 മുതൽ 12 മടങ്ങ് വരെ കനമുള്ളതാണെന്നും ടൺ ഭാരം മെഷീനിന്റെ സുഖകരമായ പരിധിക്കുള്ളിലാണെന്നും ഉറപ്പാക്കുക.
☑ ബാച്ച് കമ്മിറ്റ് ചെയ്യുന്നതിന് മുമ്പ് ആദ്യ ലേഖനം പ്രവർത്തിപ്പിച്ച് ആംഗിളും ഫ്ലേഞ്ച് നീളവും അളക്കുക.
കട്ടിംഗ് ടേബിളിൽ വർക്ക്ഫ്ലോ ആരംഭിക്കുക.
കൃത്യമായ വളവ് കൃത്യമായ ശൂന്യതയോടെ ആരംഭിക്കുന്നു. പര്യവേക്ഷണം ചെയ്യുക ബെൻഡിംഗ് ലൈനുകൾ തീറ്റുന്നതിനായി നിർമ്മിച്ച ഫൈബർ ലേസർ കട്ടിംഗ് മെഷീനുകൾ നിങ്ങളുടെ മെറ്റീരിയലുകൾ, കനം, ദൈനംദിന ഭാഗത്തിന്റെ അളവ് എന്നിവയുമായി പൊരുത്തപ്പെടുന്ന ഒരു സൗജന്യ ഉദ്ധരണി നേടൂ.