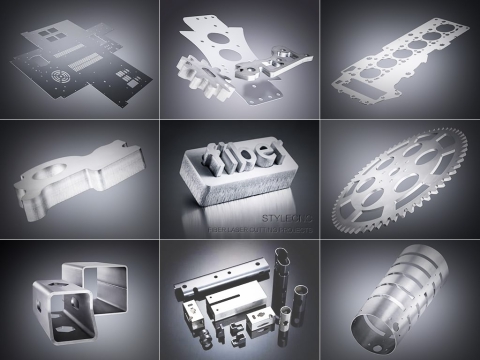
കട്ടിംഗ് കൃത്യത, ഫൈബർ ലേസർ കട്ടിംഗ് സിസ്റ്റം നിലവിൽ വ്യവസായത്തിൽ യന്ത്ര ഉപകരണങ്ങളുടെ ഗുണനിലവാരം അളക്കാൻ ഉപയോഗിക്കുന്ന പ്രധാന സ്റ്റാൻഡേർഡ് പാരാമീറ്ററാണ്. ഉപകരണ വിൽപ്പന ലിങ്കിൽ, വിൽപ്പന ഉദ്യോഗസ്ഥർക്ക് ഉൽപ്പന്നത്തിന്റെ പ്രോസസ്സിംഗ് പ്രകടനത്തെക്കുറിച്ച് ഒരു പ്രത്യേക വിവരണം ഉണ്ടായിരിക്കും. അവയിൽ, ഫൈബർ ലേസർ കട്ടർ മെഷീനിന്റെ കട്ടിംഗ് കൃത്യതയാണ് കൂടുതലും 0.5mm പിശക് ശ്രേണി, തീർച്ചയായും, കുറച്ച് നിർമ്മാതാക്കൾ 0.3mm വരെ പ്രോസസ്സിംഗ് കൃത്യതയോടെ ഉയർന്ന കൃത്യതയുള്ള ലേസർ കട്ടിംഗ് മെഷീൻ ഉപകരണങ്ങൾ നൽകുന്നു, എന്നാൽ മൊത്തത്തിൽ കട്ടിംഗ് കൃത്യതയിൽ ഇപ്പോഴും ഒരു നിശ്ചിത പിശക് ശ്രേണിയുണ്ട്, ഇതിനെയാണ് ഞങ്ങൾ പ്രോസസ്സിംഗ് സ്കെയിൽ ടോളറൻസ് എന്ന് വിളിക്കുന്നത്.
നാരുകളുടെ പ്രവർത്തനം ലേസർ മെറ്റൽ കട്ടിംഗ് മെഷീൻ കമ്പനിയുടെ കട്ടിംഗ് ഡ്രോയിംഗുകളുടെ രൂപകൽപ്പനയെ അടിസ്ഥാനമാക്കിയുള്ളതാണ്, കൂടാതെ പൊതുവായ ഭാഗം കട്ടിംഗ് ഡ്രോയിംഗുകളിൽ വ്യക്തമായി അടയാളപ്പെടുത്തിയ ടോളറൻസ് ഏരിയകളും മൂല്യങ്ങളും ഉണ്ട്. കട്ടിംഗ് ഭാഗങ്ങളുടെ ടോളറൻസ് സോണിന്റെ സ്ഥാനം സ്ഥിരതയുള്ളതായിരിക്കാൻ കഴിയില്ലെന്ന് കണക്കിലെടുക്കുമ്പോൾ, യഥാർത്ഥ കട്ടിംഗ് പ്രക്രിയയിൽ, വിവിധ സാങ്കേതിക മാർഗങ്ങളിലൂടെ മുകളിൽ സൂചിപ്പിച്ച ടോളറൻസ് സോൺ ഇല്ലാതാക്കാൻ കഴിയും.
ഫൈബർ ലേസർ കട്ടിംഗ് സിസ്റ്റത്തിന്റെ പ്രോഗ്രാമിംഗിൽ, രീതികളും സാങ്കേതികതകളും ശരിയായി ഉപയോഗിച്ചിട്ടുണ്ടെങ്കിൽ, സിഎൻസി മെഷീൻ ഉപകരണങ്ങളുടെ പ്രോസസ്സിംഗ് കൃത്യത ഉറപ്പാക്കുകയും മെച്ചപ്പെടുത്തുകയും ചെയ്യേണ്ടത് വളരെ പ്രധാനമാണ്. ഭാഗങ്ങളുടെ പല അളവുകളും ടോളറൻസുകളാൽ അടയാളപ്പെടുത്തിയിരിക്കുന്നു, കൂടാതെ ടോളറൻസ് സോണിന്റെ സ്ഥാനം സ്ഥിരതയുള്ളതായിരിക്കില്ല, കൂടാതെ NC പ്രോഗ്രാം സാധാരണയായി ഭാഗത്തിന്റെ കോണ്ടൂർ അനുസരിച്ച് സമാഹരിക്കപ്പെടുന്നു, അതായത്, ഭാഗത്തിന്റെ അടിസ്ഥാന വലുപ്പമനുസരിച്ച്, ടോളറൻസ് സോണിന്റെ സ്ഥാനത്തിന്റെ സ്വാധീനം അവഗണിച്ചുകൊണ്ട്. ഈ രീതിയിൽ, സിഎൻസി മെഷീൻ ഉപകരണത്തിന്റെ കൃത്യത വളരെ ഉയർന്നതാണെങ്കിൽ പോലും, പ്രോസസ്സ് ചെയ്ത ഭാഗങ്ങൾ അതിന്റെ ഡൈമൻഷണൽ ടോളറൻസ് ആവശ്യകതകൾ നിറവേറ്റണമെന്നില്ല.
പ്രോസസ്സിംഗ് രീതികളുടെയും രീതികളുടെയും കാര്യത്തിൽ, കട്ടിംഗ് ടോളറൻസുകളുടെ ആഘാതം നികത്താൻ റേഡിയസ് കോമ്പൻസേഷൻ ഉപയോഗിക്കുന്നത് നിങ്ങൾക്ക് ആദ്യം പരിഗണിക്കാം. യഥാർത്ഥ കട്ടിംഗ് പ്രവർത്തനങ്ങൾക്ക് ഈ രീതി താരതമ്യേന ലളിതമാണ്. അടിസ്ഥാന വലുപ്പത്തിനനുസരിച്ച് ഫൈബർ ലേസർ കട്ടിംഗ് മെഷീൻ നിയന്ത്രണ സംവിധാനത്തിൽ ഇപ്പോഴും പ്രോഗ്രാം ചെയ്ത് നടപ്പിലാക്കുക എന്നതാണ് നിർദ്ദിഷ്ട ആശയം. അതായത്, കണക്കുകൂട്ടലും പ്രോഗ്രാമിംഗും ഇപ്പോഴും ഭാഗത്തിന്റെ അടിസ്ഥാന വലുപ്പത്തെ അടിസ്ഥാനമാക്കിയുള്ളതാണ്, കൂടാതെ എല്ലാ ബാഹ്യ സർക്കിളുകളും മെഷീൻ ചെയ്യുന്നതിന് ഒരേ ടേണിംഗ് ടൂൾ ഉപയോഗിക്കുന്നു, കൂടാതെ വ്യത്യസ്ത ടോളറൻസ് സോണുകളുള്ള അളവുകൾ മെഷീൻ ചെയ്യുമ്പോൾ വ്യത്യസ്ത ടൂൾ റേഡിയസ് കോമ്പൻസേഷൻ മൂല്യങ്ങൾ ഉപയോഗിക്കുന്നു. ഈ രീതി ഉപയോഗിച്ച്, നിങ്ങൾ ആദ്യം ടൂൾ ടിപ്പ് ആർക്കിന്റെ ആരം അറിയണം (ഈ ഭാഗത്തിന്റെ മെഷീനിംഗ് ട്രാക്ക് X അക്ഷത്തിനും Z അക്ഷത്തിനും സമാന്തരമാണ്, ടൂൾ ടിപ്പ് ആർക്കിന്റെ ആരം നിങ്ങൾ അറിയേണ്ടതില്ല), അതിനാൽ ഇത് ഉപയോഗിക്കാൻ അസൗകര്യമുണ്ട്, കൂടാതെ ചില സിഎൻസി സിസ്റ്റങ്ങളിൽ മാത്രമേ ഇത് പ്രയോഗിക്കാൻ കഴിയൂ.
പിന്നീടുള്ള കട്ടിംഗ് പ്രവർത്തനത്തിൽ മുകളിൽ പറഞ്ഞ പ്രക്രിയ താരതമ്യേന സങ്കീർണ്ണമായേക്കാം. മുറിക്കലിന്റെ പ്രാരംഭ ഘട്ടത്തിൽ ഡ്രോയിംഗ് ആവശ്യകതകൾക്കനുസരിച്ച് മുറിച്ച ഭാഗത്തിന്റെ വലുപ്പം ഉചിതമായി പരിഷ്കരിക്കാൻ കഴിയുമെങ്കിൽ, ടോളറൻസ് ഏരിയയുടെ സ്വാധീനം ഇല്ലാതാക്കാനും കഴിയും. ടോളറൻസ് സോണിന്റെ അടിസ്ഥാന വലുപ്പവും സ്ഥാനവും മാറ്റുക എന്നതാണ് നിർദ്ദിഷ്ട ആശയം; ഭാഗത്തിന്റെ പരിധി വലുപ്പം മാറ്റമില്ലാതെ തുടരുന്നു എന്ന അടിസ്ഥാനത്തിൽ ടോളറൻസ് സോണിന്റെ അടിസ്ഥാന വലുപ്പവും സ്ഥാനവും ക്രമീകരിക്കുക എന്നതാണ് നടപ്പാക്കൽ വശം.
സാധാരണയായി സമമിതി സഹിഷ്ണുത മേഖല, ക്രമീകരിച്ച അടിസ്ഥാന വലുപ്പം, സഹിഷ്ണുത എന്നിവ അനുസരിച്ച് ക്രമീകരിക്കുന്നു. ക്രമീകരിച്ച അടിസ്ഥാന വലുപ്പത്തിനനുസൃതമായാണ് പ്രോഗ്രാമിംഗ് നടത്തുന്നത്, അതിനാൽ ഒരേ ടേണിംഗ് ടൂളും അതേ ടൂൾ നഷ്ടപരിഹാര മൂല്യവും (ഈ ഉദാഹരണത്തിൽ പ്രോസസ്സിംഗ് പാത്ത് X അക്ഷത്തിനും Z അക്ഷത്തിനും സമാന്തരമാണ്, കൂടാതെ ഉപകരണ നഷ്ടപരിഹാരം ആവശ്യമില്ല) മെഷീനിംഗ് കൃത്യത ഉറപ്പാക്കാൻ കഴിയും. തീർച്ചയായും, അവസാനം ഭാഗം പൂർത്തിയാക്കേണ്ടതുണ്ടെങ്കിൽ (ഉദാഹരണത്തിന് മികച്ച ഗ്രൈൻഡിംഗ്), മതിയായ ഗ്രൈൻഡിംഗ് അലവൻസ് ഉറപ്പാക്കാൻ അടിസ്ഥാന വലുപ്പം ചെറുതായി വലുതാക്കാം (ഈ സമയത്ത്, സഹിഷ്ണുത മേഖല അസമമാണ്).
ഫൈബർ ലേസർ കട്ടിംഗ് മെഷീനിന്റെ കട്ടിംഗ് കൃത്യത നിർണ്ണയിക്കുന്ന ഘടകങ്ങൾ ഏതാണ്? പ്രത്യേകം നോക്കാം.
ഫൈബർ ലേസർ കട്ടിംഗ് സിസ്റ്റം ഉപയോഗിച്ച് ലോഹങ്ങൾ കൂടുതൽ കൃത്യതയോടെ മുറിക്കാൻ ആഗ്രഹിക്കുമ്പോൾ, ഏതൊക്കെ വശങ്ങളാണ് കട്ടിംഗിന്റെ കൃത്യതയെ ബാധിക്കുന്നതെന്ന് നമ്മൾ മനസ്സിലാക്കണം, ഇനിപ്പറയുന്നവ ഞങ്ങൾ നിങ്ങൾക്ക് ചുരുക്കമായി പരിചയപ്പെടുത്തും:
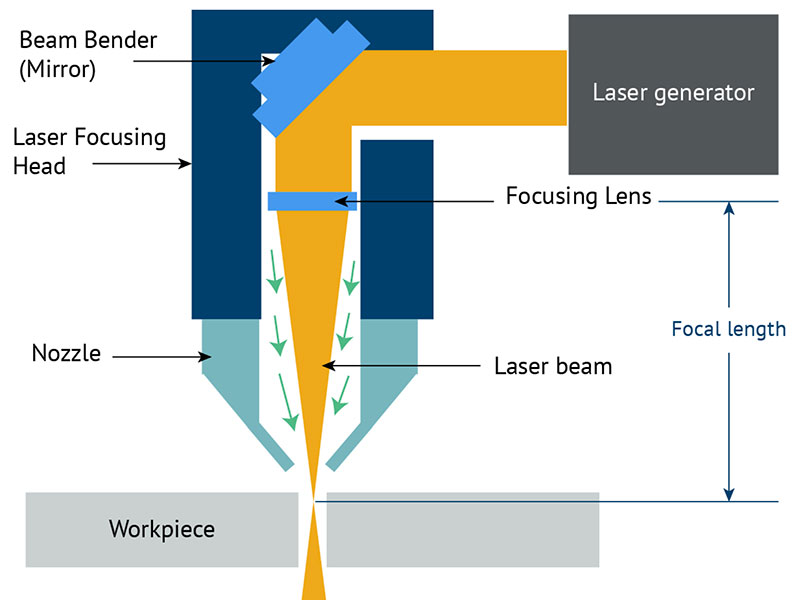
1. പുറത്തുവിടുന്ന ലേസർ ബീം ടേപ്പർ ചെയ്തിരിക്കുന്നു, അതിനാൽ കട്ടിംഗ് സ്ലിറ്റും ടേപ്പർ ചെയ്തിരിക്കുന്നു, ഈ സാഹചര്യത്തിൽ, സ്ലിറ്റ് 1mm സ്റ്റെയിൻലെസ് സ്റ്റീൽ 4 മില്ലീമീറ്റർ കനത്തേക്കാൾ വളരെ ചെറുതായിരിക്കും.
അതുകൊണ്ട്, ലേസർ ബീമിന്റെ ആകൃതി കട്ടിംഗ് കൃത്യതയെ ബാധിക്കുന്ന ഒരു പ്രധാന ഘടകമാണ്. അത്തരമൊരു കോൺ ആകൃതിയിലുള്ള ലേസർ ബീമിന് കീഴിൽ, വർക്ക്പീസിന്റെ കനം കൂടുന്തോറും അത് താഴ്ന്നതും കട്ടിംഗ് സ്ലിറ്റിന്റെ വലുപ്പം കൂടുതലുമായിരിക്കും.
2. കോൺ ആകൃതിയിലുള്ള ലേസർ രശ്മികൾ ഒരുമിച്ച് ഫോക്കസ് ചെയ്യുമ്പോൾ, ഈ സമയത്ത് ലേസർ പോയിന്റ് ചെറുതായിരിക്കും, ലേസർ കട്ടിംഗ് കൃത്യത കൂടുതലും കൂടുതലും ആയിത്തീരുന്നു, പ്രത്യേകിച്ച് സ്ലിറ്റിന്റെ വീതി ചെറുതായിത്തീരുന്നു. ഈ സമയത്ത് ഏറ്റവും ചെറിയ സ്ഥലത്തേക്ക് എത്താൻ കഴിയും 0.01mm. ലേസർ കട്ടിംഗ് മെഷീനുകളുടെ കട്ടിംഗ് കൃത്യതയെ ബാധിക്കുന്ന ഘടകങ്ങളിലൊന്നാണിത്.
3. ഈ സാഹചര്യത്തിൽ, വ്യത്യസ്ത വസ്തുക്കളുടെ കട്ടിംഗ് കൃത്യത അല്പം വ്യത്യസ്തമാണ്. ഒരേ മെറ്റീരിയലിൽ പോലും, മെറ്റീരിയലിന്റെ ഘടന വ്യത്യസ്തമാണെങ്കിൽ കട്ടിന്റെ കൃത്യത വ്യത്യാസപ്പെടും. അതിനാൽ, വർക്ക്പീസ് മെറ്റീരിയലിനും ലേസർ കട്ടിംഗ് കൃത്യതയിൽ ഒരു നിശ്ചിത സ്വാധീനമുണ്ട്.
4. വർക്ക് ബെഞ്ചിന്റെ കൃത്യത, വർക്ക് ബെഞ്ച് കൃത്യമല്ലെങ്കിൽ അല്ലെങ്കിൽ മറ്റ് കാരണങ്ങളാൽ, അത് ഉയർന്ന കൃത്യതയുള്ള ലേസർ കട്ടിംഗ് ഇഫക്റ്റിലേക്ക് നയിക്കും.
അതേ സാഹചര്യങ്ങളിൽ, അലുമിനിയം, ചെമ്പ്, പിച്ചള എന്നിവയേക്കാൾ സ്റ്റെയിൻലെസ് സ്റ്റീലിന്റെ ഉയർന്ന കൃത്യതയുള്ള കട്ടിംഗ്.